Produktions-Know-how
Produktions-Know-how·12 MIN LESEN·08.06.2026
DFM für Einsteiger: 7 Fehler im CAD-Modell, die die Fertigung verteuern
CH
Chainly
DFM (Design for Manufacturing) ist ein Fachgebiet, das darüber entscheidet, ob ein Bauteil innerhalb von drei Tagen zu einem angemessenen Preis hergestellt wird oder ob es in einer E-Mail-Schleife aus Rückfragen, ECO-Änderungen und Aufschlägen versinkt. Die folgenden sieben Fehler treten bei der Kalkulation am häufigsten auf – jeder einzelne davon treibt den Preis in die Höhe, verlängert die Lieferzeit oder beides. Zu jedem Fehler nennen wir eine konkrete Regel und Werte, anhand derer der Entwurf noch im CAD angepasst werden sollte.
Die überwiegende Mehrheit der Mehrkosten entsteht nicht in der Fertigung, sondern bereits in der Konstruktionsphase – in dem Moment, in dem der Konstrukteur ein Bauteil entwirft, das nur umständlicher, langsamer oder gar nicht hergestellt werden kann. Gutes DFM bedeutet, die Kosten bereits aus der Geometrie herauszurechnen, bevor Sie diese zur Kostenkalkulation weiterleiten. Die folgenden Kapitel behandeln nacheinander die sieben kostspieligsten Entscheidungen bei der CNC-Bearbeitung und der Blechbearbeitung und zeigen Wege auf, wie man diese vermeiden kann.
01
Unnötig enge Toleranzen und eine pauschale „Präzision in allen Bereichen“
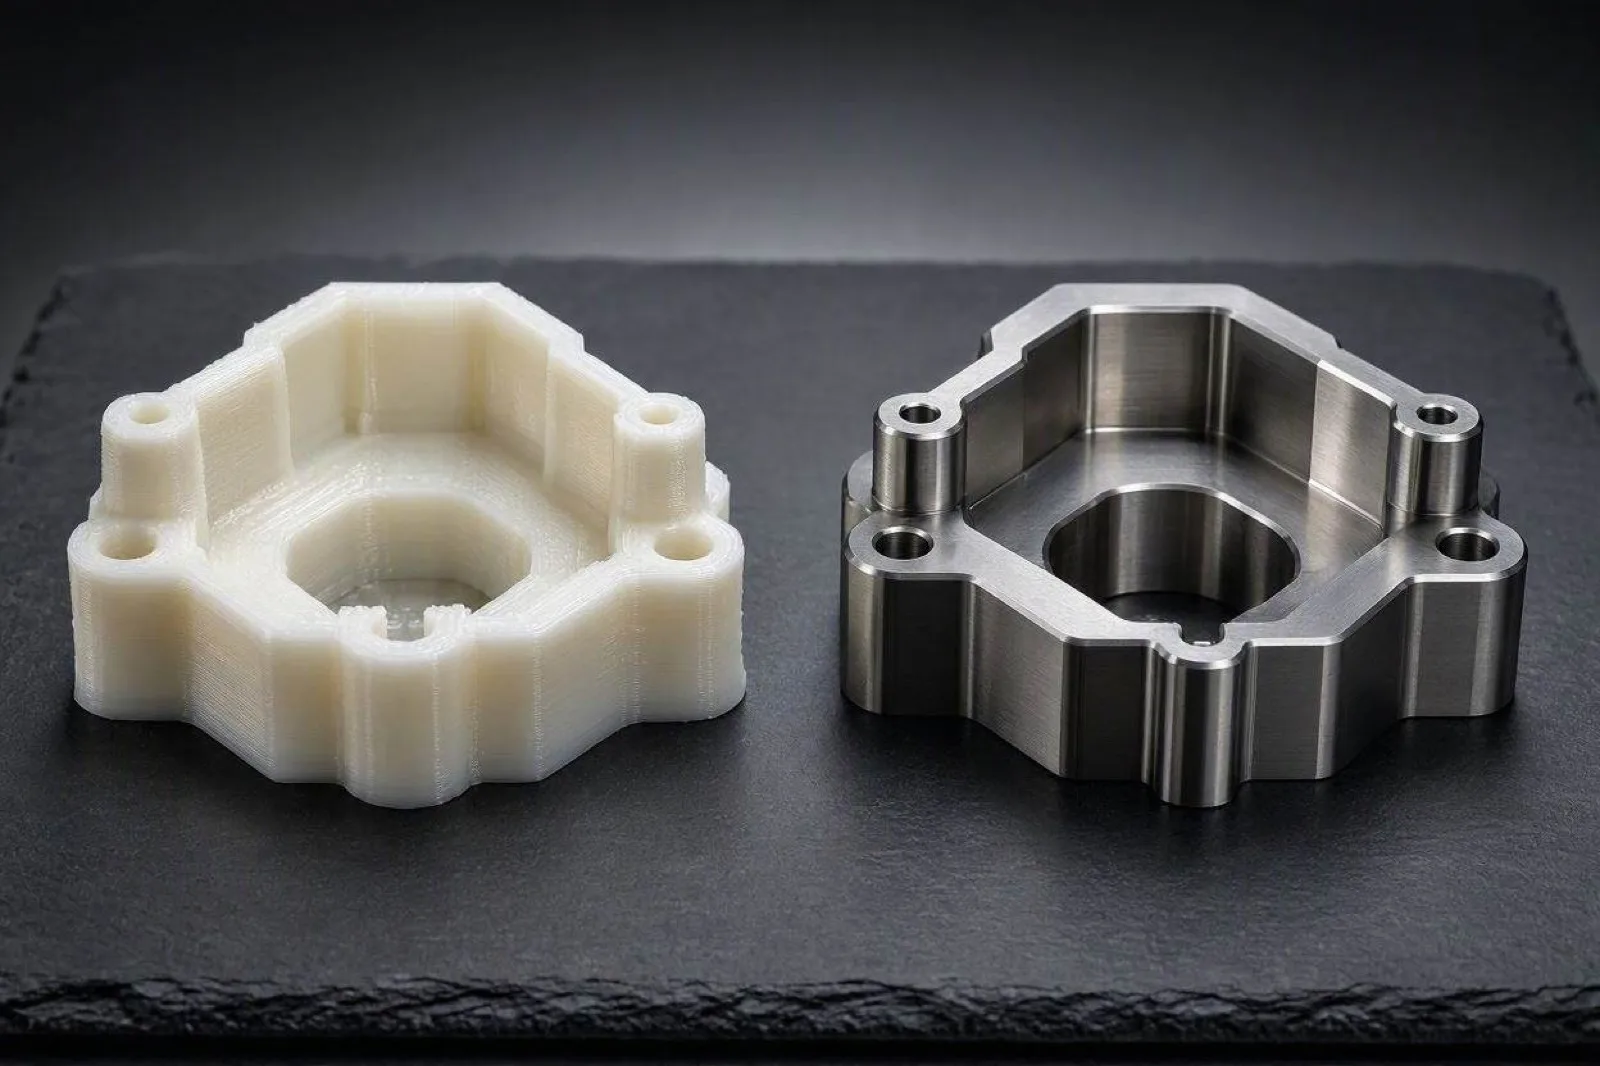
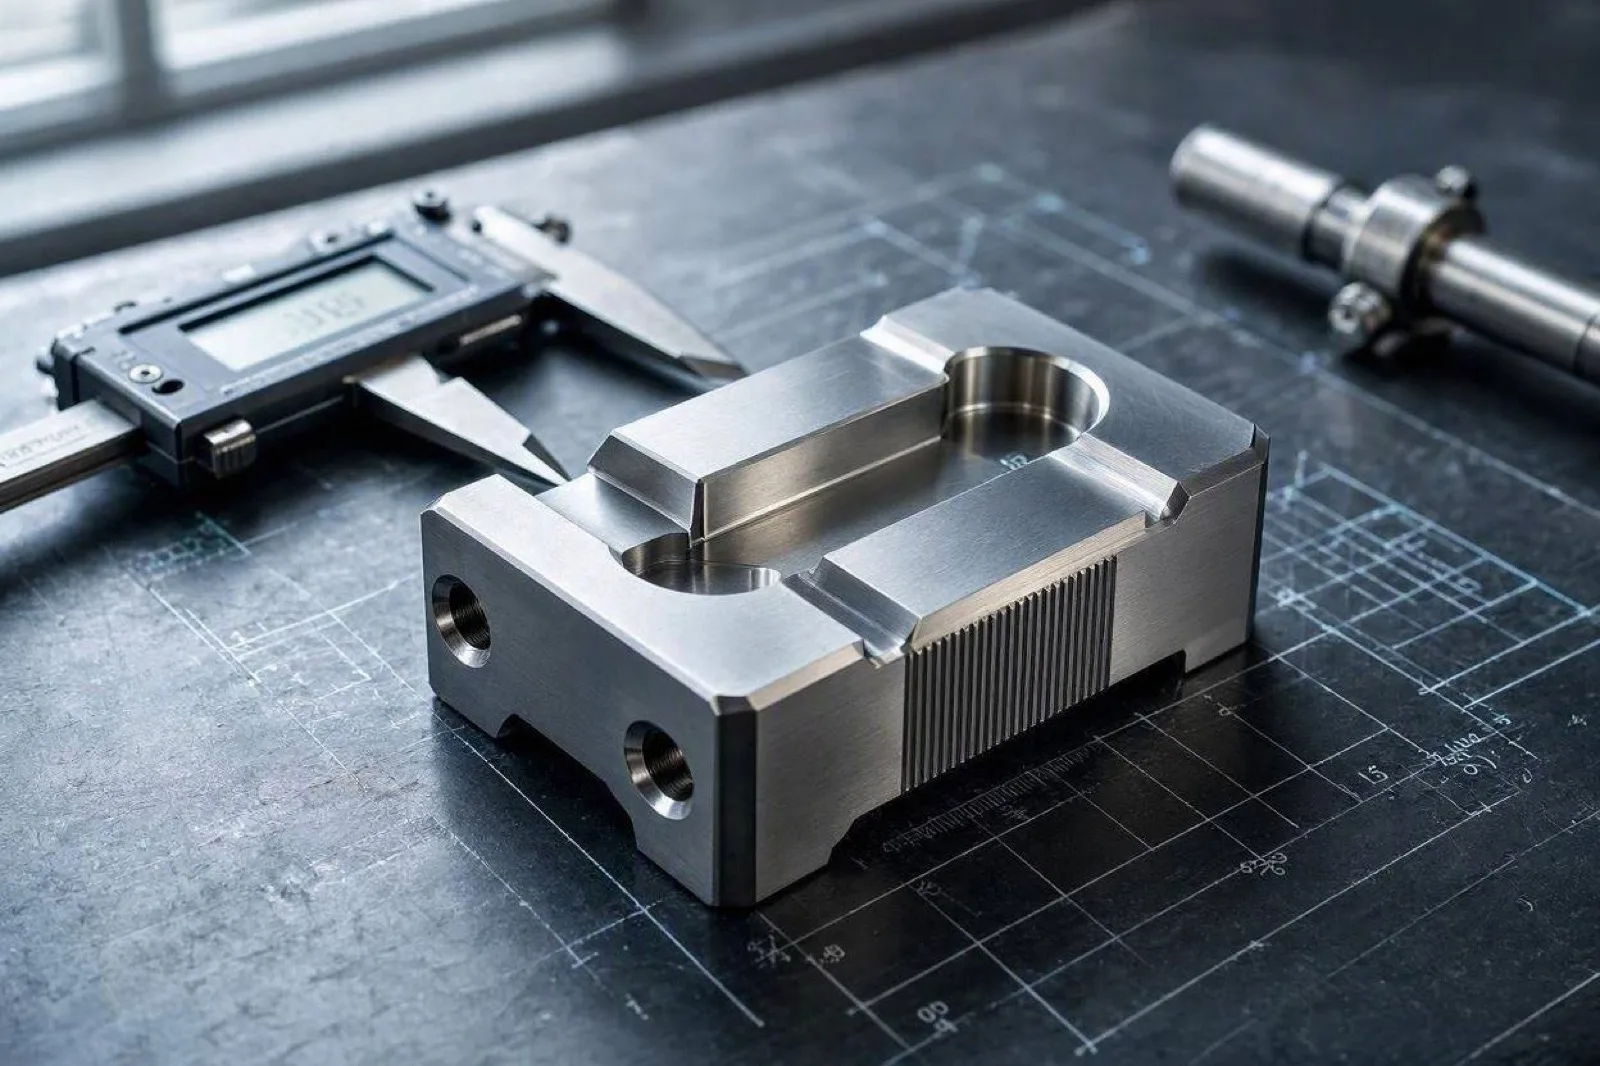
Die Toleranz ist der stärkste Preishebel in der gesamten Zeichnung. Der Übergang von einer üblichen maschinellen Toleranz (ISO 2768-m, in der Größenordnung von ±0,1–0,2 mm je nach Abmessung) auf ±0,01 mm bedeutet nicht „etwas genauer“ — es bedeutet eine andere Maschine, andere Werkzeuge, langsamere Vorschübe, Messungen zwischen den Arbeitsschritten und häufig auch eine Prüfung auf einer Koordinatenmessmaschine (CMM). Dies wirkt sich auf den Stückpreis in Höhe von mehreren zehn Prozent aus. Ein typischer Fehler ist der allgemeine Vermerk „alle Maße ±0,05“ über die gesamte Zeichnung hinweg, obwohl nur fünf Maße kritisch sind.
Legen Sie die Toleranzen funktionsorientiert fest: Verwenden Sie enge Toleranzen nur dort, wo Teile ineinanderpassen oder abdichten, und halten Sie sich im Übrigen an die allgemeinen Toleranzen der Norm. Lösen Sie die Passung für ein Lager oder einen Bolzen über das Passungssystem (z. B. H7/g6) und nicht über ±0,005 an beiden Teilen separat. Und unterscheiden Sie zwischen Maßtoleranz und geometrischer Toleranz (Ebenheit, Koaxialität) – Letztere ist in der Regel kostspieliger und oft gerade sie, die die Funktion tatsächlich gewährleistet.
// AUSWIRKUNG DER TOLERANZ AUF DEN PREIS (CNC, Aluminium)
METRIKISO 2768-m±0,01 mm
Relative Kosten der Zerspanung1,0×1,4–2,0×
Erforderliche ÜberprüfungStichprobe, SchiebemaßCMM protokol
Riziko zmetkovitostiniedrighöher (Fokussierung, Temperatur)
Wann ist die Anwendung angebracht?die meisten Maßelediglich die Pass- bzw. Dichtflächen
02
Scharfe Innenecken und zu kleine Taschenradien
Ein Fräser ist ein Zylinder – eine perfekt scharfe Innenecke gibt es daher nicht. Wenn Sie in CAD an der Ecke einer Aussparung einen Radius von 0 vorgeben, wird diese in der Fertigung ohnehin mit dem Radius des Werkzeugs abgerundet, oder (falls Sie auf einer scharfen Ecke bestehen) muss auf EDM/Drahtschneiden zurückgegriffen werden, was sowohl die Kosten als auch die Lieferzeit vervielfacht. Auch die Tiefe ist entscheidend: Je tiefer die Tasche, desto größer (und teurer) muss das Werkzeug sein, damit es nicht bricht.
- Innenradius der Ecke ≥ (Werkzeugradius) – legen Sie in der Praxis einen Radius von mindestens 1/3 der Taschentiefe fest, damit die Ecke mit einem geeigneten Werkzeug gefräst werden kann
- Tiefe der Aussparung bis zu ~4 × dem Durchmesser des Werkzeugs; bei größerer Tiefe: schlankes Werkzeug, geringere Vorschübe, Vibrationsgefahr
- Rechnen Sie am Boden der Tasche mit einem kleinen Radius an der Vorderseite des Fräsers ein – eine „scharfe“ Kante am Boden ist ebenfalls kostspielig
- Sollten Sie eine wirklich scharfe Innenecke benötigen, fügen Sie anstelle der EDM-Anforderung eine technologische Einstich-Konstruktion (Dog-Bone/T-Bone) hinzu.
03
Dünne Wände, schlanke Rippen und nicht verstärkte Flächen
Eine dünne Wand beginnt bei der Bearbeitung zu schwingen und „zu flattern“ – dies führt zu einer schlechten Oberflächenqualität, nicht eingehaltenen Toleranzen und der Notwendigkeit feiner Schlichtdurchgänge. Bei Metallen sollten Sie ohne Rücksprache nicht unter ~0,8 mm (Aluminium) bzw. ~0,5 mm (Stahl) gehen; große, dünne Flächen neigen zudem dazu, sich nach dem Abbau der inneren Spannungen zu verziehen. Bei Blechen gilt das umgekehrte Prinzip, das jedoch ebenso unerbittlich ist: Ein zu dünnes Blech für eine große Abdeckung wölbt sich und lässt sich schlecht handhaben.
Die Lösung liegt in der Konstruktion, nicht in der Fertigung: Fügen Sie eine Versteifungsrippe, eine Prägung oder einen Rand hinzu, die der Fläche Steifigkeit verleihen, anstatt die Dicke zu erhöhen. Bei Blechabdeckungen reichen oft bereits ein umlaufender Rand und einige Sicken aus, um aus einer „Platte“ ein steifes Bauteil zu machen.
04
Bohrungen: kleine Durchmesser, tiefe Bohrungen, nahe an Kanten und Blindgewinde
Bei Bohrungen kommen mehrere unabhängige Faktoren zusammen. Durchmesser unter ~1 mm und tiefe Bohrungen (Verhältnis Tiefe zu Durchmesser über ~5:1) erfordern Spezialwerkzeuge und das Kernbohren mit Spülung – ein langsamer und kostspieliger Vorgang. Ein Loch, das zu nahe an der Kante liegt, „reißt“ oder verformt sich bei der Bearbeitung; halten Sie den Abstand zwischen Lochmitte und Kante auf mindestens das 1,5-Fache des Durchmessers. Und Gewinde: Bevorzugen Sie Durchgangsgewinde gegenüber Sackgewinden; bei Sackgewinden müssen Sie damit rechnen, dass das Gewinde niemals bis zum Boden der Bohrung reicht (lassen Sie einen Auslauf von 1,5–2 Gewindegängen).
- Verwenden Sie vorzugsweise die im Katalog angegebenen Durchmesser für Bohrer/Gewinde (M3, M4, M5…) – eine nicht standardmäßige Bohrung erfordert ein nicht standardmäßiges Werkzeug
- Das Verhältnis von Tiefe zu Durchmesser bis zu ~5:1 ist ohne Aufpreis möglich; bei größeren Tiefen ist eine Durchgangsbohrung oder eine Bearbeitung von beiden Seiten vorzusehen
- Abstand des Lochmittelpunkts von der Kante ≥ 1,5× Durchmesser
- Blindgewinde: Gewindetiefe ≤ 2–3× Durchmesser; eine größere Tiefe hat keinen funktionalen Sinn und verteuert lediglich die Herstellung
05
Blech: zu kleiner Biegeradius und Bauteile, die zu nahe an der Biegestelle liegen
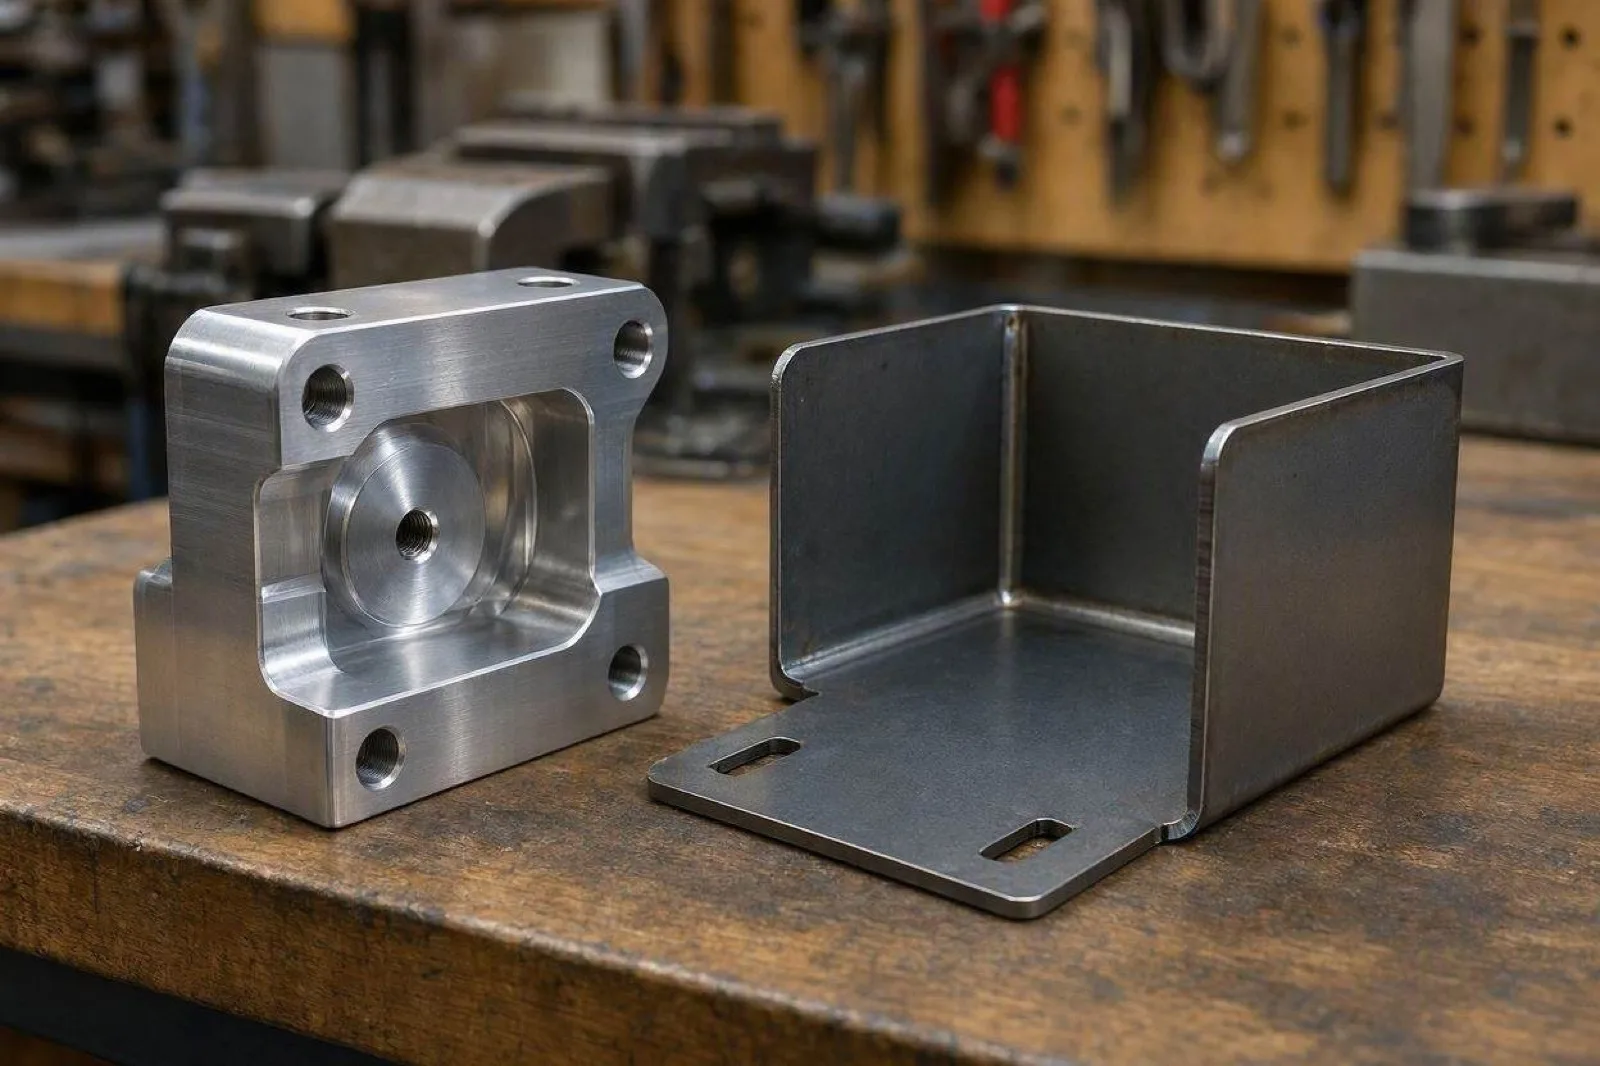
Bei Blechen ist die häufigste Fehlerquelle die Annahme einer „scharfen“ Biegung. Eine Abkantpresse erzeugt einen Innenradius, der in etwa der Blechdicke entspricht (bei weichen Werkstoffen sogar noch kleiner); wenn Sie im Modell einen R0 einzeichnen, wird in der Fertigung ohnehin der technologisch mögliche Radius verwendet, und die Maße verschieben sich. Eine weitere Falle sind Löcher und Ausschnitte in der Nähe der Biegestelle – liegen diese im Verformungsbereich, werden sie durch die Biegung mitgerissen und verformt.
- Innenbiegeradius ≈ Blechdicke (t); kleinere Werte nur nach Absprache und bei geeignetem Material
- Abstand zwischen Lochrand und Biegung ≥ 2,5–3 × t + Radius (andernfalls verformt sich das Loch zu einem Oval)
- Die Mindestlänge des Biegearms beträgt ≈ 4× t, damit die Presse ihn überhaupt greifen kann
- Berücksichtigen Sie die Federrückstellung (Springback) – der genaue Winkel hängt von der Rüstung ab, nicht von der CAD-Konstruktion
Das teuerste Detail eines CAD-Modells ist dasjenige, das Sie hinzugefügt haben, ohne zu wissen, warum. DFM ist die Disziplin, bei jedem Element zu fragen: Ich bezahle für Sie – was leisten Sie also?
06
Auswahl von Material und Oberflächenbehandlung „vom Schreibtisch aus“
Das Material wird oft aus Gewohnheit und nicht aufgrund seiner Funktion vorgeschrieben. Edelstahl 1.4404 dort, wo Aluminium 6082 ausreichen würde, bedeutet schlechtere Bearbeitbarkeit, längere Bearbeitungszeiten und teurere Werkzeuge – und bei einem Bauteil, das niemals einer korrosiven Umgebung ausgesetzt sein wird, keinerlei Vorteil. Ähnliches gilt für Oberflächen: „Geschliffen Ra 0,8 am gesamten Bauteil“ ist teuer und unnötig, wenn nur eine einzige Anlagefläche funktionsrelevant ist. Legen Sie die Rauheit und Oberflächenbehandlung selektiv fest und geben Sie den Zweck an (Dichtheit, Optik, Korrosionsschutz), damit der Hersteller ein kostengünstigeres Äquivalent vorschlagen kann.
07
Fehlende 2D-Zeichnung, Grundflächen und GD&T
Ein Modell ohne Zeichnung ist der häufigste Grund für Verzögerungen bei der Angebotserstellung. Ein 3D-Modell enthält zwar die Geometrie, gibt jedoch keinen Aufschluss darüber, welche Flächen funktional sind, wo die Messbasis liegt, wie die kritische Toleranz lautet und wie das Bauteil geprüft wird. Ohne diese Informationen muss der Hersteller entweder raten (und den Preis nach oben anpassen) oder nachfragen – und das Angebot verzögert sich. Fügen Sie eine 2D-Zeichnung mit Bezugssystem, kritischen Maßen und den erforderlichen GD&T-Angaben bei; lassen Sie nichtkritische Maße mit allgemeiner Toleranz.
- Definieren Sie drei Bezugspunkte (A/B/C) – diese dienen als Bezugspunkte für die Koaxialität, die Rechtwinkligkeit und die Position der Bohrungen
- Heben Sie die kritischen Maße hervor; versehen Sie den Rest mit einem Vermerk zur allgemeinen Toleranz (ISO 2768)
- Geben Sie das Material, den Zustand (z. B. T6), die Oberflächenbehandlung und die Anforderungen an die Kanten (Entgraten, Fase) an.
- Überprüfen Sie die Einheiten und den Maßstab – vertauschte mm/Zoll-Angaben oder ein falscher Maßstab sind eine klassische Ursache für Ausschuss
Zusammenfassung: Bei DFM geht es nicht darum, schlechter zu entwerfen, sondern bewusster. Bevor Sie das Modell zur Kostenkalkulation einreichen, gehen Sie diese sieben Punkte als Checkliste durch – fragen Sie sich bei jedem Element, ob seine Funktion den Preis rechtfertigt. Sie sparen sich Iterationen, verkürzen die Bearbeitungszeit und erhalten ein günstigeres Angebot ohne Unklarheiten.
#DFM#CAD#tolerance#CNC#plech#GDT
// DISKUZE
Kommentare
Schreiben Sie einen Kommentar...
Bitte melden Sie sich an, um Kommentare abzugebenOdeslat →
Bislang keine Kommentare – seien Sie der Erste.